Lenkimo skyrius retai tampa gamybos kliūtimi dėl to, kad vienas lankstymo presas dirba per lėtai. Daug dažniau detalės laukia programavimo, medžiagų perkėlimo, įrankių keitimo, operatoriaus sprendimų, kontrolės ar kito proceso atsilaisvinimo. Lenkimo automatizavimas prasideda nuo šių prastovų nustatymo, o tada – nuo sprendimų, kurie pašalina tikrąjį apribojimą, o ne tiesiog prideda įrangos pajėgumų, pasirinkimo.
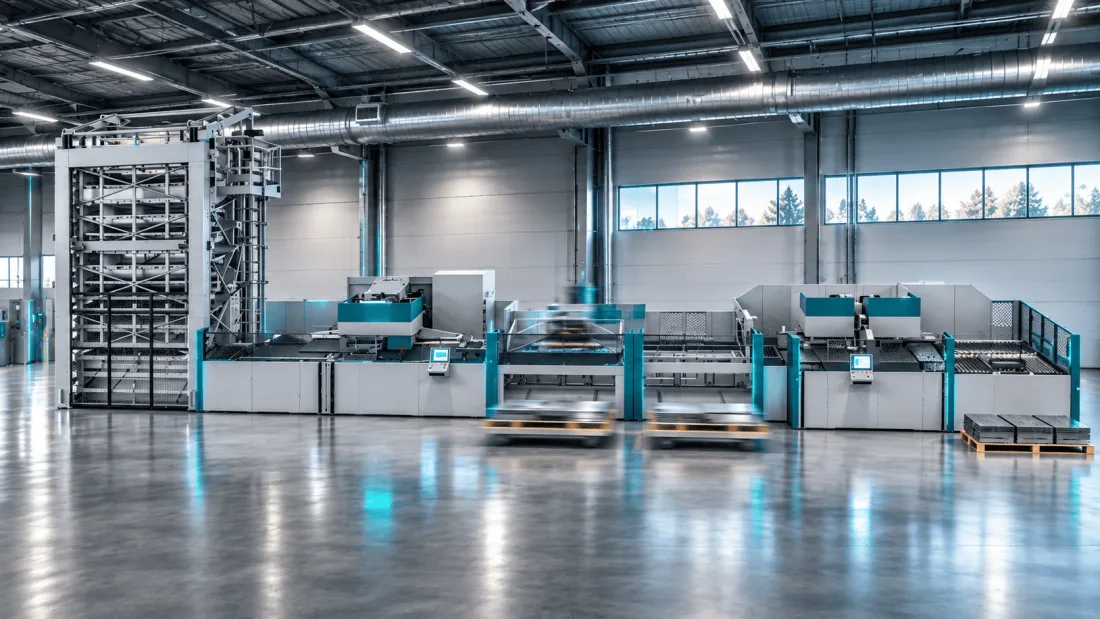
Gamintojams, gaminantiems pasikartojančias detalių grupes, automatizavimas gali padidinti našumą, stabilizuoti lenkimo kokybę, sumažinti nebaigtą gamybą ir padaryti kvalifikuotų operatorių darbą produktyvesnį. Tinkamiausia konfigūracija gali būti atskiras automatizuotas lankstymo presas, panelių lankstymo staklės, robotizuota celė arba pjovimą ir lenkimą sujungianti linija. Pasirinkimas priklauso nuo detalių geometrijos, partijų dydžio, medžiagų įvairovės ir reikiamo gamybos lankstumo.
Pradėkite nuo detalių, o ne nuo staklių
Automatizavimas veikia geriausiai, kai jis atitinka realų darbų srautą skyriuje. Prieš lygindami įrangą, išanalizuokite tipišką kelių mėnesių detalių asortimentą. Atskirkite didelės apimties pasikartojančias detales nuo mažų serijų individualiai projektuojamų gaminių ir įvertinkite jų matmenis, storius, lenkimų skaičių, lentynėlių geometriją, medžiagų markes bei tolerancijų reikalavimus.
Lankstymo presas su robotizuotu pakrovimu ir iškrovimu dažnai puikiai tinka detalėms, kurias galima patikimai suimti ir kurios lenkiamos pasikartojančia seka. Jis ypač efektyvus vidutinėms ir didelėms apimtims, gaminant pagal išdėstymo planus, ir detalėms, kurių tvarkymas kitaip atima daug operatoriaus laiko. Robotizuotos celės taip pat gali tam tikrą laiką dirbti be operatoriaus, jei tinkamai organizuotas medžiagų tiekimas, įrankių paruošimas ir kokybės kontrolė.
Panelių lankstymo staklės – tai kitas automatizavimo kelias. Jos ypač našios gaminant panelius, spintas, duris, stalčius, elektros skydus ir kitus gaminius su daugybe trumpų lentynėlių. Kadangi ruošinys pozicionuojamas automatiškai, o lenkimo įrankiai prisitaiko prie užprogramuotos geometrijos, panelių lankstymo staklės sumažina rankinį detalių perkėlimą ir pašalina daugelį lankstymo presui būdingų derinimų. Jos tinka ne kiekvienai sudėtingai detalei, tačiau tinkamiems gaminiams užtikrina labai trumpą ciklo laiką ir stabilų rezultatą.
Ši analizė taip pat turėtų atskleisti detales, kurias geriau palikti rankiniam apdirbimui. Prototipai, vienetiniai užsakymai, labai mažos detalės, storas lakštas ir labai skirtingi surinkimo mazgai gali nepateisinti atskiro robotizuoto proceso. Praktiškas automatizavimo planas išsaugo lankstų rankinį pajėgumą ten, kur jis kuria vertę.
Apibrėžkite automatizavimo tikslą
„Automatizuotas lenkimas“ gali reikšti skirtingus investicijų lygius. Tinkamas tikslas ne visada yra visiškai be žmonių veikianti gamyba. Daugeliui įmonių pirmasis uždavinys – pašalinti vieną rankinio detalių perkėlimo operaciją arba sutrumpinti persiderinimo laiką tiek, kad ta pati komanda pagamintų daugiau.
Staklių lygmeniu automatizavimas gali apimti automatinį įrankių užspaudimą, kampo matavimą, adaptyvią lenkimo korekciją ir programavimą neprisijungus. Šios funkcijos mažina priklausomybę nuo derinimo ir gerina pirmosios detalės tikslumą. Jos vertingos net tada, kai operatorius ir toliau kiekvieną detalę pakrauna ir iškrauna rankomis.
Kitas lygmuo – medžiagų judėjimo automatizavimas. Robotas arba portalinė sistema pakrauna ruošinius, perorientuoja detales tarp lenkimų ir sukrauna pagamintus komponentus. Automatinį ruošinių pakrovimą galima derinti su lakštų sandėliavimo sistemomis, o gatavų detalių konvejeriai ar krovimo sprendimai neleidžia celei sustoti, kai kaupiasi produkcija.
Gamybos lygmeniu automatizavimas sujungia pjovimą, rūšiavimą, lenkimą, sandėliavimą ir gamybos programinę įrangą. Būtent čia gamintojas įgyja eilės laukimo laiko ir medžiagų atsekamumo kontrolę, o ne tik staklių ciklo laiko. Net greita lenkimo celė dirbs žemiau savo galimybių, jei operatoriai ieško ruošinių, programos pateikiamos pavėluotai arba gatavos detalės sumaišomos su kitu užsakymu.
Robotizuoti lankstymo presai ar panelių lankstymo staklės?
Pagrindinis įrangos sprendimas dažnai yra toks: automatizuoti lankstymo presą ar nukreipti tinkamas detales į panelių lankstymo stakles. Abu variantai gali būti labai našūs, tačiau jų stipriosios pusės skiriasi.
Automatizuotos lankstymo preso celės
Robotizuota lankstymo preso celė išlaiko tradicinės lenkimo technologijos universalumą. Ji gali apdoroti platų detalių formų, lenkimo kampų ir įrankių derinių spektrą, jei robotas gali suimti, prilaikyti ir valdyti ruošinį visos sekos metu. Šiuolaikinėse celėse naudojamas modeliavimas neprisijungus, kad dar prieš gamybos pradžią būtų patikrintas pasiekiamumas, susidūrimų nebuvimas, suėmimo taškai ir ciklo laikas.
Kita pusė – proceso disciplina. Įrankiai turi būti standartizuoti, ruošiniai turi atkeliauti nuspėjamos būklės, o celei reikalingas patikimas detalių tiekimas. Sudėtingoms detalėms su smarkiai kintančiu masės centru, siauromis suėmimo vietomis ar dideliu lankstumu gali prireikti specialių griebtuvų, arba jos gali būti netinkamos apdirbti be operatoriaus.
Panelių lankstymo sistemos
Panelių lankstymo staklės sukurtos greičiui ir pakartojamumui dirbant su tinkama geometrija. Jos ypač efektyvios, kai įmonė gamina daug korpusų ir panelių detalių, nes staklės atlieka kelis lenkimus be pakartotinio rankinio ruošinio vartymo ir pozicionavimo, kurio reikia lankstymo prese. Automatinis įrankių perderinimas taip pat leidžia gaminti įvairias detales mišria tvarka be didelio operatoriaus įsikišimo.
Apribojimas – geometrija. Gilioms dėžės formoms, kai kurioms atgalinėms lentynėlėms, specialioms formavimo operacijoms ir ruošiniams, viršijantiems staklių darbo diapazoną, vis tiek gali prireikti lankstymo preso. Daugelis našių metalo apdirbimo įmonių naudoja abi technologijas: panelių lankstymą pasikartojantiems paneliams ir lankstymo presus didesniam užsakymų lankstumui.
Kurkite medžiagų srautą aplink lenkimo celę
Automatizavimas yra tiek patikimas, kiek patikimas jį aptarnaujantis medžiagų srautas. Ruošiniai turi atkeliauti teisinga seka, orientacija ir būkle. Gatavos detalės turi palikti celę nesukurdamos naujos kliūties. Todėl lenkimo projektus reikia vertinti kaip sistemą, o ne kaip staklių pirkimą.
Pradėkite nuo ankstesnių etapų – pjovimo ir ruošinių identifikavimo. Lazeriu išpjauti ar iškirsti ruošiniai turi būti aiškiai susieti su tinkamu gamybos užsakymu ir lenkimo programa. Jei svarbi apsauginė plėvelė, atplaišų kryptis ar matomi paviršiai, šiuos reikalavimus būtina įtraukti į technologinį maršrutą ir medžiagų tvarkymo procesą. Robotas negali kompensuoti netinkamo ruošinio ar nesuplanuoto valcavimo krypties reikalavimo.
Vertikalios sandėliavimo sistemos gali tiekti medžiagas ir sudaryti buferį tarp procesų, kartu taupydamos gamybos plotą. Esant didesnėms apimtims, automatinės pakrovimo, rūšiavimo ir transportavimo sistemos gali tiekti ruošinius tiesiai į lenkimą. Išėjime krovimo stotys, konvejeriai, vežimėliai ar surinkimo buferiai turi būti pritaikyti faktiniam celės našumui.
Nepamirškite brokuotų detalių ir taisymo tvarkymo. Celei reikalinga aiški procedūra atmestiems ruošiniams, kontrolės neišlaikiusioms detalėms ir gaminiams, kuriems reikia rankinio papildomo apdirbimo. Be jos išimtys palaipsniui virsta prastovomis.
Paverskite programinę įrangą valdymo lygmeniu
Programavimas neprisijungus – vienas greičiausių būdų padidinti lenkimo našumą. Programas galima sukurti pagal 3D modelius, patikrinti dėl įrankių ir susidūrimų bei perduoti į cechą dar prieš atkeliaujant ruošiniui. Tai sutrumpina programavimo prie staklių laiką ir leidžia konstruktoriams anksčiau išspręsti pagaminamumo klausimus.
Automatizuotose celėse programinė įranga turi atlikti daugiau nei tik sudaryti lenkimų seką. Ji turi koordinuoti roboto judesius, detalės orientaciją, griebtuvo pasirinkimą, įrankių konfigūraciją ir gamybos prioritetus. Modeliavimas yra būtinas, nes atskleidžia susidūrimus ir nepasiekiamus lenkimus, kol jie dar netapo brangiais vėlavimais ceche.
Gamybos valdymo programinė įranga susieja šiuos techninius duomenis su kasdiene veikla. Ji leidžia nustatyti užsakymų prioritetus, grupuoti suderinamus darbus, stebėti staklių būseną ir fiksuoti faktinį ciklo laiką, prastovas bei taisymus. Tikslas – ne rinkti duomenis dėl pačių duomenų. Tikslas – suprasti, iš kur atsiranda prarastos minutės: dėl pakrovimo, programavimo, įrankių, medžiagų trūkumo ar nesuplanuoto įsikišimo.
Planuokite įrankius, kokybę ir žmones kartu
Lenkimo automatizavimo projektas nuo pat pradžių turi apimti įrankių strategiją. Standartizuoti puansonų ir matricų rinkiniai, pakartojamos užspaudimo padėtys ir dokumentuotos derinimo taisyklės mažina skirtumus tarp užsakymų. Jei įrankiai pažeisti, pamesti ar nevienodai pažymėti, automatizavimas problemą tik padidins.
Kokybės kontrolė taip pat turi persikelti į ankstesnius etapus. Kampo matavimas ir automatinė korekcija kompensuoja medžiagų savybių svyravimus, tačiau nepakeičia tinkamo pirmosios detalės patikrinimo ir proceso stabilumo kontrolės. Kiekvienai detalių grupei reikia apibrėžti kritinius matmenis, išvaizdos reikalavimus ir kontrolės dažnumą. Atsakingiems gaminiams apgalvokite, kaip bus registruojami matavimo duomenys ir kaip operatoriai turi elgtis, kai reikšmė išeina už tolerancijos ribų.
Automatizavimas keičia operatorių pareigas, tačiau nepanaikina kvalifikuotų žmonių poreikio. Operatoriai tampa celių prižiūrėtojais, derinimo specialistais, kokybės sprendimų priėmėjais ir pirmąja gedimų šalinimo grandimi. Mokymai turi apimti įprastą gamybą, persiderinimą, veiksmus po aliarmų, saugų rankinį įsikišimą ir pagrindinę priežiūrą. Tiekėjas, galintis sumontuoti sistemą, apmokyti personalą ir palaikyti ją po paleidimo, yra svarbus rizikos mažinimo veiksnys, ypač kai lenkimas lemia pristatymo terminus.
Skaičiuokite projekto naudą pagal realiai turimą laiką
Patikimas investicijų skaičiavimas lygina dabartinę ir būsimą gamybos apimtį realiomis gamybos sąlygomis. Įvertinkite derinimo laiką, medžiagų perkėlimą, operatorių buvimą, taisymus, priežiūrą ir realų apkrovimą. Lyginant tik teorinį lenkimo greitį, rezultatas bus pernelyg optimistinis ir ceche sunkiai pasiekiamas.
Vertinkite ne tik darbuotojų skaičiaus mažinimą, bet ir jų perskirstymą. Jei robotizuota celė leidžia patyrusiam lankstymo preso operatoriui užsiimti programavimu, kokybe ar antrosiomis staklėmis, nauda gali būti didelė net nekeičiant darbuotojų skaičiaus. Papildomos naudos gali duoti trumpesni įvykdymo terminai, mažiau kokybės klaidų, pasiekiančių klientą, labiau nuspėjamas planavimas ir galimybė vykdyti pasikartojančius užsakymus ne pagrindinių pamainų metu.
Dažnai protingas yra etapinis požiūris. Pirmiausia standartizuokite įrankius ir įdiekite programavimą neprisijungus, tada automatizuokite didžiausios apimties detalių grupes, kai gamybos duomenys patvirtins galimybę. Italian Machinery Association padeda atlikti tokį įrangos ir integracijos vertinimą aukščiausios klasės lenkimo, automatizavimo, sandėliavimo ir programinės įrangos technologijų srityje.
Geriausių lenkimo automatizavimo projektų nenulemia sudėtingiausias robotas ar greičiausias deklaruojamas ciklo laikas. Juos lemia stabilus tinkamų detalių srautas, patikimi proceso duomenys, apmokytas personalas ir įranga, parinkta tiems darbams, kuriuos įmonė ketina laimėti ateityje.
Pradėkite nuo detalių, o ne nuo staklių
Automatizavimas veikia geriausiai, kai jis atitinka realų darbų srautą skyriuje. Prieš lygindami įrangą, išanalizuokite tipišką kelių mėnesių detalių asortimentą. Atskirkite didelės apimties pasikartojančias detales nuo mažų serijų individualiai projektuojamų gaminių ir įvertinkite jų matmenis, storius, lenkimų skaičių, lentynėlių geometriją, medžiagų markes bei tolerancijų reikalavimus.
Lankstymo presas su robotizuotu pakrovimu ir iškrovimu dažnai puikiai tinka detalėms, kurias galima patikimai suimti ir kurios lenkiamos pasikartojančia seka. Jis ypač efektyvus vidutinėms ir didelėms apimtims, gaminant pagal išdėstymo planus, ir detalėms, kurių tvarkymas kitaip atima daug operatoriaus laiko. Robotizuotos celės taip pat gali tam tikrą laiką dirbti be operatoriaus, jei tinkamai organizuotas medžiagų tiekimas, įrankių paruošimas ir kokybės kontrolė.
Panelių lankstymo staklės – tai kitas automatizavimo kelias. Jos ypač našios gaminant panelius, spintas, duris, stalčius, elektros skydus ir kitus gaminius su daugybe trumpų lentynėlių. Kadangi ruošinys pozicionuojamas automatiškai, o lenkimo įrankiai prisitaiko prie užprogramuotos geometrijos, panelių lankstymo staklės sumažina rankinį detalių perkėlimą ir pašalina daugelį lankstymo presui būdingų derinimų. Jos tinka ne kiekvienai sudėtingai detalei, tačiau tinkamiems gaminiams užtikrina labai trumpą ciklo laiką ir stabilų rezultatą.
Ši analizė taip pat turėtų atskleisti detales, kurias geriau palikti rankiniam apdirbimui. Prototipai, vienetiniai užsakymai, labai mažos detalės, storas lakštas ir labai skirtingi surinkimo mazgai gali nepateisinti atskiro robotizuoto proceso. Praktiškas automatizavimo planas išsaugo lankstų rankinį pajėgumą ten, kur jis kuria vertę.
Apibrėžkite automatizavimo tikslą
„Automatizuotas lenkimas“ gali reikšti skirtingus investicijų lygius. Tinkamas tikslas ne visada yra visiškai be žmonių veikianti gamyba. Daugeliui įmonių pirmasis uždavinys – pašalinti vieną rankinio detalių perkėlimo operaciją arba sutrumpinti persiderinimo laiką tiek, kad ta pati komanda pagamintų daugiau.
Staklių lygmeniu automatizavimas gali apimti automatinį įrankių užspaudimą, kampo matavimą, adaptyvią lenkimo korekciją ir programavimą neprisijungus. Šios funkcijos mažina priklausomybę nuo derinimo ir gerina pirmosios detalės tikslumą. Jos vertingos net tada, kai operatorius ir toliau kiekvieną detalę pakrauna ir iškrauna rankomis.
Kitas lygmuo – medžiagų judėjimo automatizavimas. Robotas arba portalinė sistema pakrauna ruošinius, perorientuoja detales tarp lenkimų ir sukrauna pagamintus komponentus. Automatinį ruošinių pakrovimą galima derinti su lakštų sandėliavimo sistemomis, o gatavų detalių konvejeriai ar krovimo sprendimai neleidžia celei sustoti, kai kaupiasi produkcija.
Gamybos lygmeniu automatizavimas sujungia pjovimą, rūšiavimą, lenkimą, sandėliavimą ir gamybos programinę įrangą. Būtent čia gamintojas įgyja eilės laukimo laiko ir medžiagų atsekamumo kontrolę, o ne tik staklių ciklo laiko. Net greita lenkimo celė dirbs žemiau savo galimybių, jei operatoriai ieško ruošinių, programos pateikiamos pavėluotai arba gatavos detalės sumaišomos su kitu užsakymu.
Robotizuoti lankstymo presai ar panelių lankstymo staklės?
Pagrindinis įrangos sprendimas dažnai yra toks: automatizuoti lankstymo presą ar nukreipti tinkamas detales į panelių lankstymo stakles. Abu variantai gali būti labai našūs, tačiau jų stipriosios pusės skiriasi.
Automatizuotos lankstymo preso celės
Robotizuota lankstymo preso celė išlaiko tradicinės lenkimo technologijos universalumą. Ji gali apdoroti platų detalių formų, lenkimo kampų ir įrankių derinių spektrą, jei robotas gali suimti, prilaikyti ir valdyti ruošinį visos sekos metu. Šiuolaikinėse celėse naudojamas modeliavimas neprisijungus, kad dar prieš gamybos pradžią būtų patikrintas pasiekiamumas, susidūrimų nebuvimas, suėmimo taškai ir ciklo laikas.
Kita pusė – proceso disciplina. Įrankiai turi būti standartizuoti, ruošiniai turi atkeliauti nuspėjamos būklės, o celei reikalingas patikimas detalių tiekimas. Sudėtingoms detalėms su smarkiai kintančiu masės centru, siauromis suėmimo vietomis ar dideliu lankstumu gali prireikti specialių griebtuvų, arba jos gali būti netinkamos apdirbti be operatoriaus.
Panelių lankstymo sistemos
Panelių lankstymo staklės sukurtos greičiui ir pakartojamumui dirbant su tinkama geometrija. Jos ypač efektyvios, kai įmonė gamina daug korpusų ir panelių detalių, nes staklės atlieka kelis lenkimus be pakartotinio rankinio ruošinio vartymo ir pozicionavimo, kurio reikia lankstymo prese. Automatinis įrankių perderinimas taip pat leidžia gaminti įvairias detales mišria tvarka be didelio operatoriaus įsikišimo.
Apribojimas – geometrija. Gilioms dėžės formoms, kai kurioms atgalinėms lentynėlėms, specialioms formavimo operacijoms ir ruošiniams, viršijantiems staklių darbo diapazoną, vis tiek gali prireikti lankstymo preso. Daugelis našių metalo apdirbimo įmonių naudoja abi technologijas: panelių lankstymą pasikartojantiems paneliams ir lankstymo presus didesniam užsakymų lankstumui.
Kurkite medžiagų srautą aplink lenkimo celę
Automatizavimas yra tiek patikimas, kiek patikimas jį aptarnaujantis medžiagų srautas. Ruošiniai turi atkeliauti teisinga seka, orientacija ir būkle. Gatavos detalės turi palikti celę nesukurdamos naujos kliūties. Todėl lenkimo projektus reikia vertinti kaip sistemą, o ne kaip staklių pirkimą.
Pradėkite nuo ankstesnių etapų – pjovimo ir ruošinių identifikavimo. Lazeriu išpjauti ar iškirsti ruošiniai turi būti aiškiai susieti su tinkamu gamybos užsakymu ir lenkimo programa. Jei svarbi apsauginė plėvelė, atplaišų kryptis ar matomi paviršiai, šiuos reikalavimus būtina įtraukti į technologinį maršrutą ir medžiagų tvarkymo procesą. Robotas negali kompensuoti netinkamo ruošinio ar nesuplanuoto valcavimo krypties reikalavimo.
Vertikalios sandėliavimo sistemos gali tiekti medžiagas ir sudaryti buferį tarp procesų, kartu taupydamos gamybos plotą. Esant didesnėms apimtims, automatinės pakrovimo, rūšiavimo ir transportavimo sistemos gali tiekti ruošinius tiesiai į lenkimą. Išėjime krovimo stotys, konvejeriai, vežimėliai ar surinkimo buferiai turi būti pritaikyti faktiniam celės našumui.
Nepamirškite brokuotų detalių ir taisymo tvarkymo. Celei reikalinga aiški procedūra atmestiems ruošiniams, kontrolės neišlaikiusioms detalėms ir gaminiams, kuriems reikia rankinio papildomo apdirbimo. Be jos išimtys palaipsniui virsta prastovomis.
Paverskite programinę įrangą valdymo lygmeniu
Programavimas neprisijungus – vienas greičiausių būdų padidinti lenkimo našumą. Programas galima sukurti pagal 3D modelius, patikrinti dėl įrankių ir susidūrimų bei perduoti į cechą dar prieš atkeliaujant ruošiniui. Tai sutrumpina programavimo prie staklių laiką ir leidžia konstruktoriams anksčiau išspręsti pagaminamumo klausimus.
Automatizuotose celėse programinė įranga turi atlikti daugiau nei tik sudaryti lenkimų seką. Ji turi koordinuoti roboto judesius, detalės orientaciją, griebtuvo pasirinkimą, įrankių konfigūraciją ir gamybos prioritetus. Modeliavimas yra būtinas, nes atskleidžia susidūrimus ir nepasiekiamus lenkimus, kol jie dar netapo brangiais vėlavimais ceche.
Gamybos valdymo programinė įranga susieja šiuos techninius duomenis su kasdiene veikla. Ji leidžia nustatyti užsakymų prioritetus, grupuoti suderinamus darbus, stebėti staklių būseną ir fiksuoti faktinį ciklo laiką, prastovas bei taisymus. Tikslas – ne rinkti duomenis dėl pačių duomenų. Tikslas – suprasti, iš kur atsiranda prarastos minutės: dėl pakrovimo, programavimo, įrankių, medžiagų trūkumo ar nesuplanuoto įsikišimo.
Planuokite įrankius, kokybę ir žmones kartu
Lenkimo automatizavimo projektas nuo pat pradžių turi apimti įrankių strategiją. Standartizuoti puansonų ir matricų rinkiniai, pakartojamos užspaudimo padėtys ir dokumentuotos derinimo taisyklės mažina skirtumus tarp užsakymų. Jei įrankiai pažeisti, pamesti ar nevienodai pažymėti, automatizavimas problemą tik padidins.
Kokybės kontrolė taip pat turi persikelti į ankstesnius etapus. Kampo matavimas ir automatinė korekcija kompensuoja medžiagų savybių svyravimus, tačiau nepakeičia tinkamo pirmosios detalės patikrinimo ir proceso stabilumo kontrolės. Kiekvienai detalių grupei reikia apibrėžti kritinius matmenis, išvaizdos reikalavimus ir kontrolės dažnumą. Atsakingiems gaminiams apgalvokite, kaip bus registruojami matavimo duomenys ir kaip operatoriai turi elgtis, kai reikšmė išeina už tolerancijos ribų.
Automatizavimas keičia operatorių pareigas, tačiau nepanaikina kvalifikuotų žmonių poreikio. Operatoriai tampa celių prižiūrėtojais, derinimo specialistais, kokybės sprendimų priėmėjais ir pirmąja gedimų šalinimo grandimi. Mokymai turi apimti įprastą gamybą, persiderinimą, veiksmus po aliarmų, saugų rankinį įsikišimą ir pagrindinę priežiūrą. Tiekėjas, galintis sumontuoti sistemą, apmokyti personalą ir palaikyti ją po paleidimo, yra svarbus rizikos mažinimo veiksnys, ypač kai lenkimas lemia pristatymo terminus.
Skaičiuokite projekto naudą pagal realiai turimą laiką
Patikimas investicijų skaičiavimas lygina dabartinę ir būsimą gamybos apimtį realiomis gamybos sąlygomis. Įvertinkite derinimo laiką, medžiagų perkėlimą, operatorių buvimą, taisymus, priežiūrą ir realų apkrovimą. Lyginant tik teorinį lenkimo greitį, rezultatas bus pernelyg optimistinis ir ceche sunkiai pasiekiamas.
Vertinkite ne tik darbuotojų skaičiaus mažinimą, bet ir jų perskirstymą. Jei robotizuota celė leidžia patyrusiam lankstymo preso operatoriui užsiimti programavimu, kokybe ar antrosiomis staklėmis, nauda gali būti didelė net nekeičiant darbuotojų skaičiaus. Papildomos naudos gali duoti trumpesni įvykdymo terminai, mažiau kokybės klaidų, pasiekiančių klientą, labiau nuspėjamas planavimas ir galimybė vykdyti pasikartojančius užsakymus ne pagrindinių pamainų metu.
Dažnai protingas yra etapinis požiūris. Pirmiausia standartizuokite įrankius ir įdiekite programavimą neprisijungus, tada automatizuokite didžiausios apimties detalių grupes, kai gamybos duomenys patvirtins galimybę. Italian Machinery Association padeda atlikti tokį įrangos ir integracijos vertinimą aukščiausios klasės lenkimo, automatizavimo, sandėliavimo ir programinės įrangos technologijų srityje.
Geriausių lenkimo automatizavimo projektų nenulemia sudėtingiausias robotas ar greičiausias deklaruojamas ciklo laikas. Juos lemia stabilus tinkamų detalių srautas, patikimi proceso duomenys, apmokytas personalas ir įranga, parinkta tiems darbams, kuriuos įmonė ketina laimėti ateityje.