29.09.2026 - 09:18
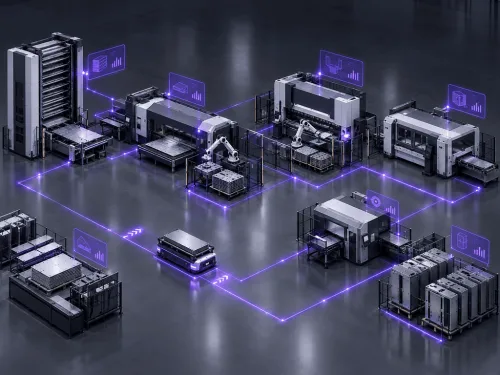
Naujas lazeris, lakštinio plieno lenkimo presas arba robotizuota celė gali akimirksniu pagerinti atskirą operaciją. Tačiau jei medžiaga vis dar laukia krautuvo, programos rengiamos rankiniu būdu, o pagamintos detalės kaupiasi tarp procesų — gamykla tiesiog sukūrė „automatizavimo salelę“. Suprasti, kaip integruoti gamybos automatizavimą, reiškia sujungti įrangą, medžiagų srautus, duomenis ir žmones aplink aiškiai apibrėžtą gamybos tikslą.
Lakštinio metalo gaminių gamintojams tinkamas projektas retai būna tas, kuriame daugiausia robotikos ar aukščiausios įrangos techninės charakteristikos. Tai projektas, kuris pašalina pralaidumą ribojančią siaurąją vietą, išlaiko produkcijos kokybę ir gali būti techniškai prižiūrimas daugelį metų po paleidimo eksploatuoti. O etapinis integracijos planas daro šį rezultatą kur kas labiau nuspėjamą.
Pradėkite nuo gamybos siaurosios vietos
Automatizacija turi remtis realiais gamybos duomenimis, o ne įrangos katalogu. Sudarykite reprezentatyvios detalių grupės maršruto žemėlapį — nuo gauto metalo lakšto iki supakuoto gaminio. Užfiksuokite derinimo, pjovimo, lenkimo, perkėlimo, laukimo eilėje ir perdirbimo laiką, operatoriaus įsitraukimo lygį bei atstumą, kurį nukeliauja medžiaga.
Daugelyje metalo apdirbimo įmonių siauroji vieta yra ne pats pjovimo ar lenkimo ciklas. Ja gali būti lakštų išdavimas iš sandėlio, įrankių keitimas, programos paleidimas, detalių rūšiavimas, perdavimas kitai operacijai arba kvalifikuotų operatorių trūkumas antroje pamainoje. Kiekvienai iš šių problemų reikia savo sprendimo.
Pavyzdžiui, lazerinės pjovimo staklės su automatine pakrovimo ir iškrovimo sistema leidžia pailginti autonominio darbo laiką. Tačiau jos nesutrumpins bendro užsakymų įvykdymo laiko, jei detalės vėliau valandų valandas rūšiuojamos rankiniu būdu prieš lenkimą. Tokiu atveju išdėstymo (nesting) drausmei, detalių žymėjimui, buferinių zonų valdymui ir lenkimo skyriaus našumui reikia skirti ne mažiau dėmesio.
Suformuluokite verslo tikslą prieš pasirinkdami technologiją. Tai gali būti bepersonalės gamybos (lights-out) apimties didinimas, užsakymų įvykdymo laiko trumpinimas, nebaigtos gamybos apimties mažinimas, perkėlimo išlaidų mažinimas, pakartojamumo gerinimas arba pajėgumų didinimas neplečiant gamybos plotų. Aiškus tikslas leidžia palyginti alternatyvas ir apskaičiuoti atsipirkimą ne vien pagal staklių apkrovą.
Kaip integruoti automatizaciją aplink medžiagų srautą
Medžiagų srautas yra fizinis automatizuotos gamyklos karkasas. Lakštinio metalo apdirbimas susijęs su sunkiomis, įvairiomis ir dažnai mažos serijos medžiagomis. Jei medžiagų perkėlimas atsietas nuo staklių darbo, automatizacijos nauda greitai prarandama dėl prastovų ir perteklinių pakrovimo bei iškrovimo operacijų.
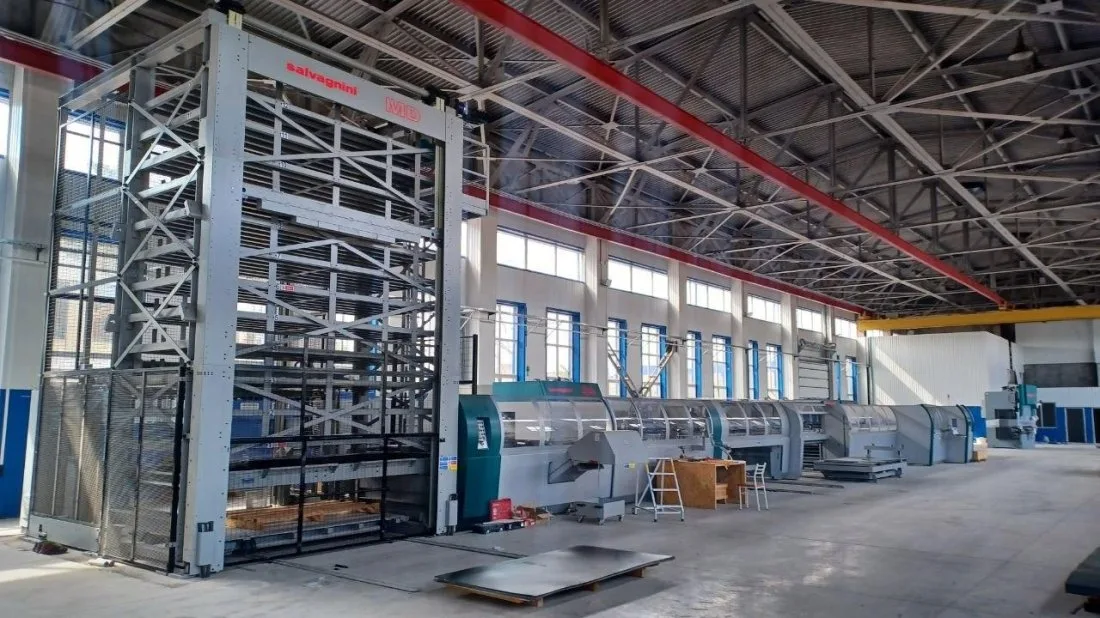
Pradėkite nuo to, kaip žaliavos patenka į sandėlį, kaip jos identifikuojamos ir kaip pasiekia kiekvieną operaciją. Vertikalus automatizuotas sandėlis leidžia taupyti gamybos plotą ir užtikrina skaidrią turimų lakštų apskaitą. Prijungtos pakrovimo sistemos gali tiekti medžiagą lazerinio pjovimo kompleksams, koordinatinėms kirtimo arba kombinuotosioms staklėms pagal pamainos užduotį. Tikslas yra ne tiesiog automatinis perkėlimas, o patikimas ir atsekamas srautas, kuris pristato reikiamą medžiagą tiksliai laiku.
Toks pat planavimas reikalingas ir po pjovimo. Įvertinkite, ar detalėms reikia automatinio krovimo, rūšiavimo, paletizavimo, buferizavimo ar tiesioginio perdavimo lenkimui. Smulkios detalės, likęs skeleto rėmas, apsauginės plėvelės, mišrios medžiagos ir dažna užsakymų kaita — visa tai veikia perkėlimo koncepciją. Labai automatizuota transportavimo sistema pasiteisina stabiliai didelių serijų gamybai, o lankstus buferis ir aiškiai organizuotas rankinio apdorojimo taškas gali būti geresnė investicija plačiai nomenklatūrai.
Cecho išplanavimas yra ne mažiau svarbus nei įrangos galimybės. Trumpinkite dažnai naudojamus maršrutus, išlaikykite saugią prieigą priežiūrai ir numatykite vietos padėklams, brokui ir nestandartinėms situacijoms. Išplanavimas, kuris brėžinyje atrodo efektyvus, realybėje gali nepasiteisinti, jei operatoriai negali pakeisti įrankio, patikrinti kokybės ar pašalinti klaidos nesustabdydami gretimos įrangos.
Sujunkite stakles, programinę įrangą ir duomenis
Vien fizinė integracija nesukuria darnios gamybos sistemos. Programinės įrangos lygmuo turi sieti sąnaudų skaičiavimą, užsakymus, programavimą, išdėstymą, planavimą, sandėlio atsargas, įrangos būseną ir kokybės duomenis tokiu lygiu, kuris atitinka įmonės uždavinius.
Daugeliui metalo apdirbimo gamyklų pirmasis prioritetas yra ištisinis programavimas ir išdėstymo optimizavimas. Vieninga programinės įrangos aplinka mažina technologų darbo dubliavimą, standartizuoja apdirbimo parametrus ir didina medžiagos panaudojimo koeficientą. Ji taip pat suteikia planuotojams aiškų vaizdą apie lakštų likučius, gamybos užsakymus, įrangos apkrovą ir pristatymo terminus.
Staklių integracija užtikrina realų grįžtamąjį ryšį iš cecho. Būsenos duomenys rodo, ar staklės dirba, laukia medžiagos, yra sustabdytos dėl klaidos ar derinamos. Šis atskyrimas yra principiškai svarbus: stebėjimo skydelis su aukštu apkrovos koeficientu mažai naudingas, jei gamykla vis tiek vėluoja su pristatymais, nes užsakymai paleidžiami netinkama seka.
Venkite pirkti programinės įrangos funkcijų nesuprasdami, kokius sprendimus jos pagerins. Užduokite praktinius klausimus: kas koreguoja grafiką pasikeitus prioritetams? Kas atsakingas už medžiagų pagrindinius duomenis? Kaip patikrintos programos su versijų kontrole patenka į stakles? Kurie aliarmo signalai reikalauja operatoriaus, priežiūros tarnybos ar tiekėjo techninės pagalbos įsikišimo? Aiškiai paskirta atsakomybė padeda išvengti problemos, kai kaupiami vertingi duomenys, kuriais niekas nesinaudoja.
Integraciją su esamomis ERP ar MES sistemomis reikia planuoti iš anksto. Tam ne visada reikia didelio individualaus projekto. Kai kuriais atvejais pakanka valdomų užsakymų, maršrutinių kortelių, medžiagų poreikio ir įvykdymo duomenų mainų. Integracijos gylis priklauso nuo užsakymų apimties, detalių sudėtingumo, planavimo drausmės ir jau įdiegtų sistemų.
Pritaikykite automatizaciją produkcijos nomenklatūrai
Konfigūracija, kuri yra našiausia serijinėms detalėms, gali pasirodyti per daug nelanksti mažoms partijoms ir dažniems konstrukcijos pakeitimams. Automatizacija turi atitikti technologines detalių grupes, partijų dydžius, medžiagų asortimentą, kokybės reikalavimus ir gamybos augimo planus.
Robotizuotas lakštų lenkimo kompleksas užtikrina didelį pakartojamumą ir mažina priklausomybę nuo rankinio darbo tinkamoms detalėms. Tačiau jam reikia gaminių, suprojektuotų ar atrinktų atsižvelgiant į stabilų griebimą robotu ir nuspėjamą proceso eigą. Sudėtingas detales su dažnu perderinimu gali būti efektyviau toliau apdoroti lanksčiu rankiniu ar pusiau automatiniu lenkimo presu. Sprendimas turi remtis realiais gamybos duomenimis, o ne teoriniu ciklo laiku.
Tas pats principas taikomas automatiniam lenkimui panelių lenkimo staklėmis, kirtimui, lazeriniam pjovimui, šerpetų šalinimui ir apdailai. Vertinkite detales pagal matmenis, storį, medžiagą, geometrijos sudėtingumą, apvertimo poreikį, leistinuosius nuokrypius ir metinę apimtį. Tada nustatykite, kokią nomenklatūros dalį procentais galima apdoroti automatiškai nesukeliant nuolatinių sutrikimų.
Aukščiausios klasės įranga vertingiausia tada, kai jos potencialą palaiko gretima infrastruktūra. Greitam pluoštiniam lazeriui reikia nepertraukiamo medžiagos tiekimo ir pakankamo vėlesnių gamybos etapų našumo. Automatinei lenkimo linijai reikia tikslių ruošinių ir drausmingo programų valdymo. Vertikaliam sandėliui būtina patikima likučių apskaita. Integracija yra grandinė, o jos faktinį našumą lemia silpniausia grandis.
Paleiskite eksploatuoti etapais ir apsaugokite vykstančią gamybą
Gamyklos automatizacijos projektą reikėtų vertinti kaip gamybos proceso modernizavimą, o ne tiesiog kaip įrangos montavimą. Optimalus požiūris paprastai yra etapinis: proceso parengimas, detalių grupių validavimas, operatorių mokymas, duomenų mainų stabilizavimas ir tik tada perėjimas prie autonominio ar visiškai integruoto darbo.
Prieš pradėdami montavimą, suformuluokite priėmimo kriterijus, atspindinčius tikėtiną verslo rezultatą. Jie gali apimti našumą pasirinktoms detalių grupėms, tinkamų gaminių dalį iš pirmo karto (first-pass quality), derinimo laiko sutrumpinimą, medžiagų atsekamumą, darbo laiko tikslinius rodiklius, saugą ir veiksmų tvarką sustojimų atveju. Suderinkite kiekvieno rodiklio tikrinimo metodiką.
Paruoškite energijos išteklius, pamatus, tinklo jungtis, saugos zonas, medžiagų laikymo vietas ir kėlimo darbų planus iki įrangos atvežimo. Vėlavimai dažniau atsiranda šiose sandūrose, o ne dėl pačių staklių. Įsisavinimo laikotarpiu išlaikykite patikrintą atsarginį procesą kritiškai svarbiems užsakymams, kol nauja gamybos ląstelė pasieks stabilų našumą.
Mokymas turi apimti daugiau nei staklių valdymą. Operatoriai turi suprasti pakrovimo taisykles, atkūrimo po sutrikimų tvarką, kokybės kontrolės metodus, programų pasirinkimą ir problemų eskalavimo tvarką. Priežiūros personalui reikia techninės priežiūros reglamentų, atsarginių dalių plano, prieigos prie diagnostikos ir techninės pagalbos kontaktų. Vadovams svarbu išmokti teisingai interpretuoti gamybos duomenis, nenaudojant jų kaip formalios spaudimo operatoriams priemonės.
Italian Machinery Association integracijos palaikymas gerokai peržengia įrangos tiekimo ribas, nes būtent montavimas, mokymas, servisas ir techninė priežiūra lemia, ar nauja sistema kasdienėje eksploatacijoje pasieks planuotą pajėgumą.
Įvertinkite rezultatus po mėnesio darbo
Nevertinkite automatizacijos vien pagal priėmimo bandymus. Pirmosios savaitės atskleidžia realius nuokrypius medžiagų tiekime, užsakymų paleidime, operatorių pasitikėjime, priežiūros poreikiuose ir nomenklatūros struktūroje. Stebėkite rezultatus pradinės siaurosios vietos atžvilgiu ir palyginkite stabilaus darbo laikotarpį su baziniais rodikliais.
Naudingi rodikliai: pamainos išdirbis, užsakymo įvykdymo laikas, laukimo eilėje laikas, įrangos parengties koeficientas, medžiagos panaudojimo koeficientas, iš pirmo karto priimtų gaminių dalis, rankinių operacijų skaičius vienai detalei ir atlaisvintos darbo valandos, nukreiptos nuo rankinės rutinos į didelės pridėtinės vertės užduotis. Analizuokite nuokrypius taip pat kruopščiai kaip ir vidutinius rodiklius. Gamybos ląstelę, kuri efektyviai dirba su 80 % užsakymų, vis tiek reikia tobulinti, jei likę 20 % kasdien sukelia sutrikimų.
Panaudokite gautus duomenis kitam tobulinimo žingsniui nustatyti. Juo gali tapti programinės įrangos algoritmo koregavimas, sandėlio prijungimas, papildomi įrankiai, išdėstymo optimizavimas, naujas kokybės kontrolės postas ar gretimo proceso automatizavimas. Gamybos automatizacija tampa ekonomiškai pagrįsta tada, kai kiekvienas etapas pagerina tolesnį proceso perdavimą, o ne tiesiog prideda izoliuotą technologiją.
Praktinis tikslas — turėti gamyklą, kurioje įranga, medžiagos ir informacija juda su minimaliais vėlavimais ir be skubotų sprendimų avariniu režimu. Kurkite tokią sistemą nuosekliai, šalindami vieną patikrintą siaurąją vietą po kitos, ir tuomet automatizacija išliks kontroliuojama investicija, o ne brangiai kainuojanti problema.