Štampavimo teorijos pagrindų trumpasis kursas
Norint pailginti įrankio tarnavimo laiką, būtina laikytis kelių pagrindinių taisyklių:
- Žinios ir sauga: Operatorius turi gerai išmanyti stakles, turėti štampavimo teorijos pagrindų žinių ir būti informuotas apie ankstesnes bei esamas operacijas, atliekamas su šia įranga. Darbo metu būtina tinkamai laikytis visų saugos taisyklių ir normų;
- Tarpelis: Teisingai parinkti tarpelį atsižvelgiant į medžiagos storį ir jos fizines savybes;
- Įrankio priežiūra: Savalaikis įrankio pagalgalgalvojimas (galandimas) ir vėlesnis jo išmagnetinimas;
- Tepimas: Reguliariai tepti įrankį arba naudoti įrankius su danga;
- Bendraašumo tikrinimas: Periodiškai tikrinti adapterius, punches laikiklius, puansono ir matricos bendrašumą;
- Programavimas: Programuojant teisingai pasirinkti štampavimo režimus.
Svarbi informacija programuojant
Programuojant išorinius iškirpimus ir kampus, būtina atsižvelgti į tai, kad jų apdorojimo zona turi išeiti už detalės kraštų 2…3 mm.
Jei kokio nors griovelio ar skylės negalima apdoroti vienu smūgiu, jo apdorojimą reikia suprogramuoti taip, kad nuoseklių smūgių metu įrankis visada dirbtų didesniu savo plotu. Tai taip pat taikoma ir kontūro apdorojimui.
Kai kurie įrankių gamintojai rekomenduoja apdorojimą programuoti taip, kad įrankio panaudojimo koeficientas būtų ne mažesnis kaip 70%. Jei dėl kokių nors aplinkybių neįmanoma suprogramuoti apdorojimo šiomis sąlygomis, būtina naudoti mažesnio ploto įrankį – atskirai arba derinyje su kitu įrankiu.
Minimalaus puansono dydžio priklausomybė nuo medžiagos storio
Medžiagos storis yra svarbus aspektas, ypač jei skylių skersmuo arba viena iš kraštinių yra artimi apdorojamo metalo lakšto storiui.
- Pagrindinė taisyklė: Puansono skersmuo neturi būti mažesnis už lakšto storį.
- Išimtys: Tai įmanoma hidrauliniuose štampavimo presuose, nes štampavimo greitis yra reguliuojamas.
- Minkštos medžiagos: Tam tikrais atvejais galima štampuoti medžiagą, kurios storis didesnis už skylės skersmenį, pavyzdžiui, kai štampuojama minkštoje medžiagoje, tokioje kaip aliuminis ar varis. Tačiau reikėtų atsižvelgti į tai, kad šiuo atveju įrankio tarnavimo laikas bus šiek tiek trumpesnis.
Optimalaus tarpelio nustatymas
Tarpelis tarp puansono ir matricos daro didelę įtaką įrankių tarnavimo laikui, taip pat apdorojamos detalės tikslumui ir lygumui. Tarpelis nustatomas atsižvelgiant į fizines savybes ir medžiagos storį. Teisingas tarpelio nustatymas leidžia gauti tinkamos kokybės detales, o įrankio nusidėvėjimas bus optimalus.
- Nepakankamas tarpelis leidžia gauti idealios kokybės skyles, tačiau dėl didelės apkrovos įrankiui jo nusidėvėjimas bus maksimalus.
- Padidintas tarpelis lemia užvartų atsiradimą ant detalių, o skylių kraštai tampa nelygūs.
Lentelė optimaliam tarpeliui nustatyti
Optimalus tarpelis nustatomas atsižvelgiant į medžiagą ir jos storį:
| Medžiaga | Medžiagos storis | Minimumas | Standartas | Maksimumas |
|---|---|---|---|---|
| Aliuminis / Varis / Žalvaris (Stiprumo riba: 20÷25 kg/mm²) | Iki 2 mm | 8% | 10% | 12% |
| Nuo 2 mm iki 4 mm | 10% | 12% | 15% | |
| Daugiau nei 4 mm | 12% | 15% | 20% | |
| Minkštas plienas (Stiprumo riba: 30÷40 kg/mm²) | Iki 2,5 mm | 15% | 18% | 20% |
| Nuo 2,5 mm iki 5 mm | 18% | 22% | 25% | |
| Daugiau nei 5 mm | 20% | 25% | 30% | |
| Nerūdijantis plienas (Stiprumo riba: 60÷80 kg/mm²) | Iki 1,5 mm | 15% | 20% | 22% |
| Nuo 1,5 mm iki 3 mm | 18% | 22% | 25% | |
| Daugiau nei 3 mm | 20% | 25% | 28% |
*Pastaba: Tarpelio reikšmės nurodytos procentais nuo apdorojamos medžiagos storio.
Puansonų danga
Norint pagerinti darbines charakteristikas, puansonų paviršius gali būti padengtas specialia apsaugine danga. Tai leidžia padidinti įrankio atsparumą nusidėvėjimui ir teplumą. Priklausomai nuo iškeltų užduočių, kiekvienas įrankių gamintojas siūlo kelių rūšių dangas.
Įrankio galandimas
Profesionalus galandimas garantuoja ilgą ir pastovų štampavimo įrankių našumą. Įrankio galandimas yra lengvas, greitas ir ekonomiškas procesas, kurį operatoriai gali atlikti šlifavimo staklėmis ir priedais. Dėl plataus staklių, įrangos ir instrukcijų asortimento galima patenkinti visus kliento poreikius.
Galandimo rekomendacijos:
- Savalaikiškumas: Rekomenduojama galąsti pasirodžius mažiausiems nusidėvėjimo požymiams (pjovimo briaunos spinduliui viršijus 0,15 mm), kad medžiagos nusidėvėjimas būtų sumažintas iki minimumo.
- Šlifavimo meodas: Įrankių gamintojai paprastai rekomenduoja naudoti borazoninį šlifavimą, žinomą kaip „šaltasis pjovimas“, arba minkštąjį šlifavimą.
- Disko parametrai: Šlifavimui galima naudoti standartinį elektrokorundo diską, kurio kietumas nuo D iki J, o grūdėtumas nuo 45 iki 60.
- Aušinimas: Mažo medžiagos kiekio pašalinimas turi būti atliekamas naudojant stiprų aušinimą. Šios taisyklės nesilaikymas gali lemti stiprumo praradimą, mikroįtrūkimus ir įrankio sulūžimą.
- Išmagnetinimas: Po šlifavimo būtina išmagnetinti įrankius, kad būtų išvengta atliekų išmetimo.
- Ilgio kompensavimas: Nustatykite puansonus atsižvelgdami į ilgio sumažėjimo dėl pakartotinio galandimo kompensavimą.
- Didelis storis: Dideliam medžiagos storiui naudokite puansonus su padidintu nuolydžio kampu ir matricas su didesniu tarpeliu.
Puansonų su nuolydžiais (nuosklembomis) galandimas
Privalumai:
- Triukšmo lygio sumažinimas
- Štampavimo jėgos sumažinimas
- Geresnis metalo atliekų pašalinimas
- Smūginės apkrovos sumažinimas
Yra keli nuolydžių tipai, sukurti konkrečioms štampavimo sąlygoms:
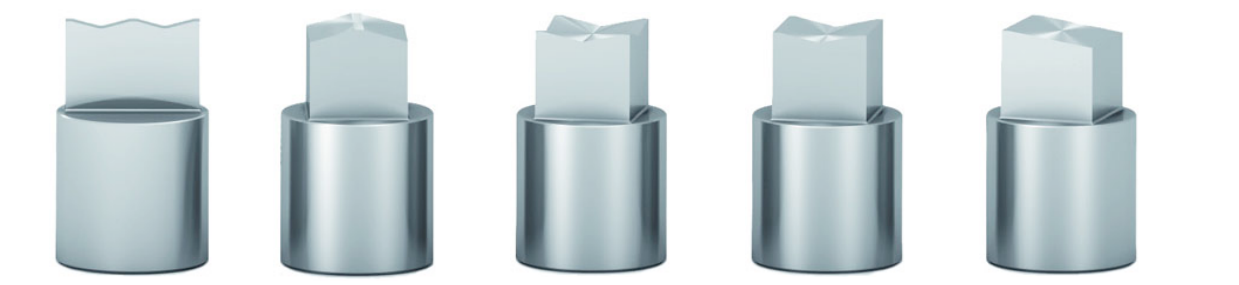
| įrankių galandimui ir dideliems storiams |
tolygiai apkrovai ir dideliems storiams |
mažiems storiams – didelių formų iškirtimui |
mažiems storiams – mažų formų iškirtimui |
mažiems storiams – mažų formų iškirtimui |
Galimos problemos ir jų sprendimas
Eksploatuojant įrankį gali kilti sutrikimų. Žemiau pateikta lentelė skubiai diagnostikai ir gedimų šalinimui:
| Problema | Galima priežastis | Sprendimas |
|---|---|---|
| Pernelyg didelės užvartos | • Neteisingas tarpelis tarp puansono ir matricos • Įrankių nusidėvėjimas • Įrankio dalių poslinkis |
• Pakeiskite matricą • Pagaląskite arba pakeiskite įrankius • Patikrinkite įrankio dalių bendrašumą |
| Puansono arba matricos sulūžimas | • Neteisingas tarpelis tarp puansono ir matricos • Įrankių nusidėvėjimas • Netinkamas puansonas šiam storiui arba neteisinga technologija |
• Pakeiskite matricą • Pagaląskite arba pakeiskite įrankius • Pakeiskite įrankį arba pakeiskite technologiją |
| Puansonas neišsitraukia arba stringa | • Neteisingas tarpelis tarp puansono ir matricos • Tepalo trūkumas • Per keta medžiaga |
• Pakeiskite matricą • Sutepkite įrankį arba naudokite puansonus su specialia danga • Pakeiskite spyruokles |
| Didelis įrankių nusidėvėjimas | • Neteisingas tarpelis tarp puansono ir matricos • Kieta arba abrazyvinė medžiaga • Įrankio dalių poslinkis • Neteisinga technologija • Neteisingas arba nesavalaikis įrankio galandimas |
• Pakeiskite matricą • Naudokite puansonus su specializuota danga • Patikrinkite įrankio bendrašumą • Pakeiskite technologiją • Dažniau atlikite patikrą ir techninę priežiūrą • Savalaikiai atlikite galandimą |
| Metalo atliekų išmetimas (pakilimas) | • Nepakankamas puansono ilgis • Per plono lakšto štampavimas • Atliekų prilipimas dėl alyvos pertekliaus • Įrankis neišmagnetintas po galandimo |
• Sureguliuokite puansono ilgį • Naudokite puansoną su nuožulniu galandimu arba specialią matricą • Sumažinkite alyvos padavimą, nuvalykite perteklių arba naudokite skystesnį tepalą • Visada išmagnetinkite įrankius po galandimo |
| Pjovimo briaunų ištrupėjimas | • Neteisingas tarpelis tarp puansono ir matricos • Įrankio dalių poslinkis • Atliekų išmetimas ir dėl to susidarantis dvigubas štampavimo storis • Neteisinga technologija • Nesavalaikis galandimas |
• Pakeiskite matricą • Patikrinkite įrankio bendrašumą • Naudokite kovos su atliekų išmetimu metodus • Pakeiskite technologiją • Savalaikiai atlikite įrankio galandimą |