


Scalable automatizuotos medžiagų tvarkymo sistemos
Lazeris gali išpjauti išdėstymą per kelias minutes, tačiau gamyba vis tiek praranda valandas, kol lakštai laukia krautuvo, detalės tarp operacijų stovi nepažymėtos arba lenkimo stotelių operatorius ieško kito komplekto. Automatizuotos medžiagų tvarkymo sistemos sumažina šiuos nuostolius, valdydamos žaliavų, pusgaminių ir gatavų detalių judėjimą gamykloje. Lakštinio metalo gamintojams automatizavimas nėra savitikslis. Tikslas yra stabilus srautas nuo sandėliavimo iki pjovimo, lenkimo, apdailos ir išsiuntimo.
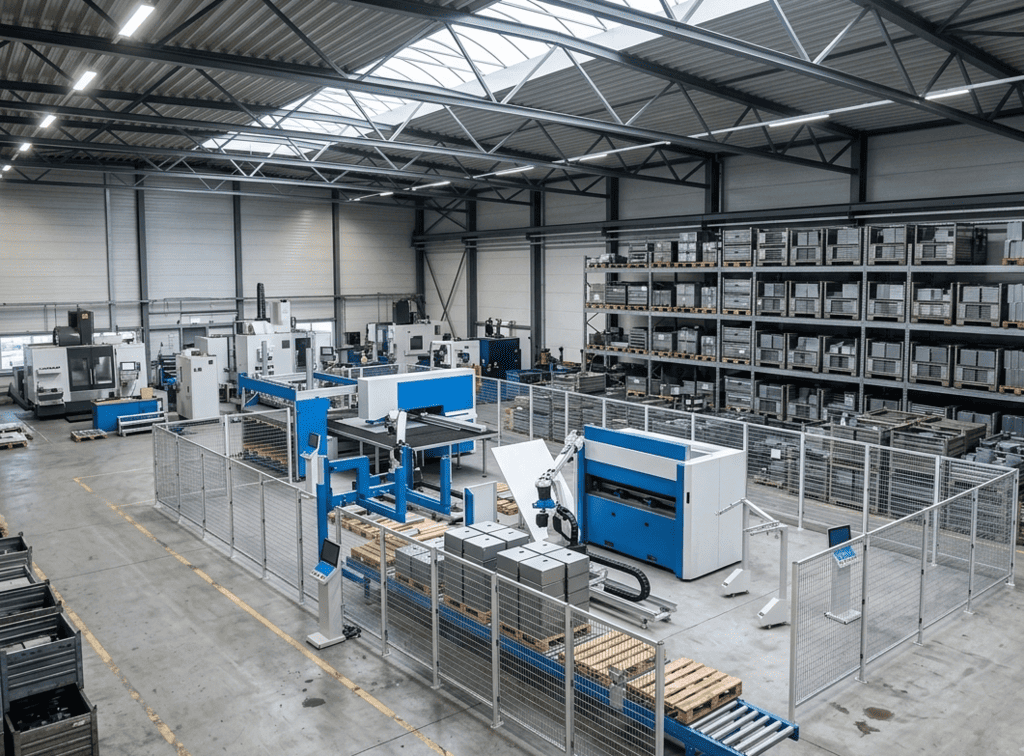
Tinkama sistema sumažina laiką, kuris neskirtas pjovimui ir lenkimui, apsaugo medžiagos kokybę ir suteikia gamybos komandoms nuspėjamesnį grafiką. Netinkama sistema gali pridėti sudėtingumo, neišsprendusi tikrosios kliūties. Šis skirtumas turėtų lemti kiekvieną investicinį sprendimą.
Tas pats galioja ir tolesniuose etapuose. Dalys, atkeliaujančios į lenkimą nepilnomis partijomis, sukuria trūkinėjantį darbą. Neidentifikuotos dalys kelia kokybės riziką. Padėklai, pastatyti per toli nuo kitos operacijos, atima operatoriaus laiką ir sukuria papildomą šakinių krautuvų judėjimą. Tai nėra smulkūs nepatogumai — per visą pamainą jie sumažina įrangos išnaudojimą ir apsunkina pristatymo terminų kontrolę.
Automatizuotas tvarkymas keičia veiklos modelį. Krovimo ir iškrovimo įrenginiai užtikrina nenutrūkstamą pjovimo mašinų aprūpinimą. Bokštai ir vertikalios sandėliavimo sistemos pateikia tinkamą medžiagą ten, kur jos reikia. Konvejeriai, štabeliuotojai, robotų celės ir dalių rūšiavimo sprendimai perkelia darbą pagal pakartojamą logiką. Gamybos programinė įranga sieja fizinį medžiagos judėjimą su išdėstymu (nesting), maršrutizavimu, atsargomis ir užsakymų prioritetais.
Geriausias rezultatas — ne tiesiog mažiau rankinio darbo. Tai mažiau neplanuotų sprendimų gamybos ceche.
Nėra vienos konfigūracijos, tinkančios visoms metalo apdirbimo operacijoms. Įmonei, apdirbančiai didelius standartinio dydžio lakštų kiekius, reikia kitokių sprendimų nei užsakomųjų darbų dirbtuvei, kurioje dažnai keičiasi medžiagos, ruošiniai yra ne standartinio dydžio, o gamybos partijos trumpos. Sistemos dizainas turi atitikti gamybos struktūrą.
Automatinio krovimo sistemos dažnai yra pirmasis praktinis žingsnis lazerinio pjovimo, štampavimo ir kombinuotų štampavimo-lazerio operacijų atveju. Jos gali tiekti lakštus tiesiai į mašiną iš padėklų stoties, kasečių sistemos ar sandėliavimo bokšto. Iškrovimo sistemos vėliau pašalina apdorotus lakštus, skeletus ar gatavas dalis, priklausomai nuo taikymo.
Operacijoms su keliomis medžiagomis, storiais ir markėmis vertikalus sandėlis gali suteikti kur kas didesnę naudą. Jis centralizuoja atsargas, apsaugo lakštus nuo pažeidimų, sumažina užimamą grindų plotą ir padaro atsargas prieinamas prijungtai gamybos įrangai. Tinkamai integruotas sandėliavimas tampa aktyviu gamybos ištekliumi, o ne pasyvia lentynos vieta.
Svarbiausias klausimas — ciklo laikas. Krovimo sistema turi papildyti medžiagą pakankamai greitai, kad mašina nelauktų. Ji taip pat turi atitikti gamyboje naudojamus lakštų formatus, svorius, paviršiaus būkles ir apsaugines plėveles. Sistema, sukurta tik standartiniams anglinio plieno lakštams, gali netikti jautriam nerūdijančiam plienui, aliuminiui ar iš anksto apdorotai medžiagai.
Apdirbus lakštą, vertė gali greitai prarasti, jei dalys susimaišo, sugadinamos arba laikomos nevaldomoje eilėje. Automatizuotos iškrovimo ir rūšiavimo sistemos gali atskirti komponentus pagal užsakymą, lenkimo programą, mazgą ar paskirties vietą. Tai pagerina atsekamumą ir sumažina rankinio rūšiavimo naštą aplink našią pjovimo įrangą.
Ne kiekvienai operacijai reikalingas visiškai automatizuotas rūšiavimas. Mažesnės įvairovės aplinkose gali pakakti automatinio iškrovimo į nurodytus padėklus. Tačiau gamintojams, gaminantiems daug smulkių dalių keliems užsakymams, rūšiavimas ir buferizavimas gali pašalinti reikšmingą darbo jėgos priklausomybės ir gamybos klaidų šaltinį.
Svarbi ir buferio talpa. Jei dalys automatiškai keliauja iš pjovimo į buferį, o lenkimas jų negali priimti pertvarkos metu, sistemai reikia apibrėžtos laikymo strategijos. Automatizacija turėtų sugerti normalius svyravimus, o ne perkelti perkrovą iš vieno proceso į kitą.
Automatizuotos lenkimo celės sujungia hidraulines lankstymo preses arba skardos lankstymo mašinas su robotais, įrankių valdymu, padėklų tvarkymu ir dalių srauto kontrole. Jos ypač vertingos, kai dalių šeimos kartojasi, apimtys pateisina nestebimą veikimą arba kvalifikuotą lenkimo darbo jėgą sunku rasti.
Kompromisas susijęs su lankstumu. Robotizuota celė gali būti labai produktyvi tinkamoms dalims, tačiau jai reikia aiškiai apibrėžtos griebtuvo prieigos, dalies geometrijos, sandėliavimo reikalavimų ir programos stabilumo. Labai kintančios dalys, dažni inžineriniai pakeitimai ar nevienodi ruošiniai gali reikšti kitokio lygio automatizacijos poreikį.
Tarpprocesinis perdavimas nusipelno tokio pat dėmesio. Gamykla netampa automatizuota vien todėl, kad atskiros mašinos turi krautuvus. Ryšys tarp pjovimo, gratų šalinimo, lenkimo ir surinkimo lemia, ar linija iš tikrųjų teka. Kai kuriose gamyklose šis ryšys yra fizinis — per konvejerius ar automatiškai valdomas transporto priemones. Kitose jis organizuojamas per pažymėtus padėklus, skaitmenines darbo instrukcijas ir programine įranga valdomą maršrutizavimą. Abu metodai gali veikti, jei atitinka reikiamą apimtį ir proceso discipliną.
Kapitalinių investicijų sprendimai dažnai prasideda nuo mašinos specifikacijos. Automatizacijos projektams jie turėtų prasidėti nuo gamybos tyrimo. Tikslas — nustatyti, kur darbas laukia, kodėl jis laukia ir kokia sąlyga turi pasikeisti, kad pagerėtų pralaidumas.
Naudinga apžvalga turėtų apimti keturias sritis:
- Mašinų išnaudojimą, įskaitant krovimą, iškrovimą, derinimą ir prastovos laiką per pamainą.
- Medžiagų profilį, įskaitant lakštų dydžius, storio diapazoną, apdailą, atsargų apyvartą ir paklausos kintamumą.
- Dalių srautą, įskaitant partijų dydžius, maršrutizavimo sudėtingumą, rūšiavimo poreikius ir tolesnio etapo pajėgumą.
- Darbo jėgos ir aptarnavimo poreikius, įskaitant operatorių prieinamumą, šakinių krautuvų judėjimą, mokymą, priežiūrą ir atkūrimo procedūras.
Šie veiksniai lemia tinkamą automatizacijos lygį. Atskiras lazerio krautuvas gali išspręsti aiškią naktinės pamainos pajėgumo problemą. Sujungtas bokštas, lazeris ir iškrovimo stotis gali būti geresnė investicija, kai medžiagų keitimai dažni, o grindų plotas ribotas. Platesnė automatizuota linija gali būti pateisinama, kai kelios mašinos dalijasi atsargomis, o užsakymų apimtis palaiko integruotą srautą.
Investicijų pagrindime taip pat turėtų būti realistinės veiklos prielaidos. Nestebimas veikimas vertingas tik tada, kai medžiaga prieinama, programos paleistos, eksploatacinės medžiagos valdomos, dalis galima saugiai iškrauti, o sutrikus veikimui yra prieinama pagalba. Automatizacija didina pakartojamumą, bet taip pat reikalauja disciplinuotos proceso kontrolės.
Fizinė įranga perkelia medžiagą. Programinė įranga nustato, kas turi judėti, kur tai turi keliauti ir kada tai turi būti prieinama. Be šio valdymo lygmens gamykla gali automatizuoti judėjimą, tačiau išlaikyti suskaidytą planavimą.
Gamybos valdymo ir išdėstymo programinė įranga gali susieti užsakymus su medžiagų atsargomis, parinkti tinkamas atsargas, efektyviai grupuoti darbą ir perduoti prioritetus mašinoms bei sandėliavimo sistemoms. Tai sumažina rankinį duomenų įvedimą ir pagerina viso proceso matomumą. Tai taip pat palengvina vertinimą, ar gamykla efektyviai naudoja medžiagą, laikosi planuotų terminų ir paleidžia darbą tinkama tvarka.
Lakštinio metalo gamybai integraciją reikėtų vertinti praktiniu lygmeniu. Ar programinė įranga gali identifikuoti medžiagą pagal tipą, storį ir vietą? Ar ji gali užkirsti kelią netinkamo lakšto krovimui? Ar ji gali pranešti apie pabaigtus kiekius ir išimtis? Ar planuotojai mato, kas laukia kiekviename gamybos etape? Šios funkcijos turi tiesioginę operacinę vertę, nes sumažina neapibrėžtumą tiek operatoriams, tiek vadovams.
Įrangos įrengimas yra tik dalis automatizacijos projekto. Mechaninės sąsajos, elektros reikalavimai, saugos sistemos, medžiagų identifikavimas, programinės įrangos komunikacija, operatorių darbo eiga ir priežiūros pareigos turi būti apibrėžti dar prieš gamybos apimčių didinimą.
Todėl sprendimo tiekėjas svarbus tiek pat, kiek ir įrangos pasirinkimas. Projektui, apimančiam aukščiausios klasės mašinas, automatizuotą sandėliavimą, robotiką ir programinę įrangą, reikia koordinuoto įrengimo, paleidimo, mokymo ir tolesnio aptarnavimo. Gamybos komandai reikia aiškių procedūrų įprastam darbui, medžiagų išimtims, avarinių situacijų valdymui ir įprastinei priežiūrai. Vadovybei reikia veiklos rodiklių, rodančių, ar sistema duoda laukiamą naudą.
Italijos mašinų gamintojų asociacija (Italian Machinery Association) šiuos projektus vertina kaip sujungtas gamybos sistemas, apimančias mašinų technologijas, sandėlio automatizavimą, programinę įrangą, įrengimą ir techninį palaikymą. Praktinė vertė slypi sprendime, sukurtame pagal tikrąjį kliento srautą, o ne rinkinyje tarpusavyje nesusijusios įrangos.
Etapinis metodas gali būti pagrįstiausias komercinis ir techninis sprendimas. Gamintojas gali pirmiausia automatizuoti lazerio krovimą ir iškrovimą, tada pridėti medžiagų sandėliavimą, o vėliau, augant paklausai, prijungti tolesnį rūšiavimą ar lenkimo automatizaciją. Tai kontroliuoja riziką, kartu išsaugant kelią į didesnį pajėgumą.
Svarbiausia — planuoti pirmąjį etapą jau turint omenyje būsimą išdėstymą. Palikite vietos plėtrai, pasirinkite suderinamą valdymo architektūrą ir venkite kurti tokį medžiagų srautą, kurio negalima išplėsti. Pigiausio atskiro sprendimo pirkimas gali brangiai kainuoti, jei jis blokuoja kitą atnaujinimą.
Gerai suprojektuota tvarkymo sistema turėtų palengvinti gamyklos veikimą pačią intensyviausią dieną, o ne vien atrodyti įspūdingiau įrengimo dieną. Kai medžiaga pasiekia kiekvieną mašiną tinkamos būklės, tinkamu laiku ir su tinkama skaitmenine instrukcija, gamybos komandos gali sutelkti dėmesį į produkciją, kokybę ir pristatymo įsipareigojimus.
Kur medžiagų srautas riboja lakštinio metalo gamybą
Daugelyje gamybos įmonių pirmasis apribojimas yra ne mašinos pajėgumas, o medžiagos prieinamumas. Didelio našumo pluoštinis lazeris negali pasiekti laukiamos išeigos, jei operatorius kiekvieną lakštą turi krauti rankiniu būdu, pašalinti skeletus, rūšiuoti dalis ir surasti kitą medžiagos markę prieš pradedant kitą programą.Tas pats galioja ir tolesniuose etapuose. Dalys, atkeliaujančios į lenkimą nepilnomis partijomis, sukuria trūkinėjantį darbą. Neidentifikuotos dalys kelia kokybės riziką. Padėklai, pastatyti per toli nuo kitos operacijos, atima operatoriaus laiką ir sukuria papildomą šakinių krautuvų judėjimą. Tai nėra smulkūs nepatogumai — per visą pamainą jie sumažina įrangos išnaudojimą ir apsunkina pristatymo terminų kontrolę.
Automatizuotas tvarkymas keičia veiklos modelį. Krovimo ir iškrovimo įrenginiai užtikrina nenutrūkstamą pjovimo mašinų aprūpinimą. Bokštai ir vertikalios sandėliavimo sistemos pateikia tinkamą medžiagą ten, kur jos reikia. Konvejeriai, štabeliuotojai, robotų celės ir dalių rūšiavimo sprendimai perkelia darbą pagal pakartojamą logiką. Gamybos programinė įranga sieja fizinį medžiagos judėjimą su išdėstymu (nesting), maršrutizavimu, atsargomis ir užsakymų prioritetais.
Geriausias rezultatas — ne tiesiog mažiau rankinio darbo. Tai mažiau neplanuotų sprendimų gamybos ceche.
Automatizuotos medžiagų tvarkymo sistemos pagal gamybos etapą
Nėra vienos konfigūracijos, tinkančios visoms metalo apdirbimo operacijoms. Įmonei, apdirbančiai didelius standartinio dydžio lakštų kiekius, reikia kitokių sprendimų nei užsakomųjų darbų dirbtuvei, kurioje dažnai keičiasi medžiagos, ruošiniai yra ne standartinio dydžio, o gamybos partijos trumpos. Sistemos dizainas turi atitikti gamybos struktūrą.
Žaliavos sandėliavimas ir mašinų aprūpinimas
Automatinio krovimo sistemos dažnai yra pirmasis praktinis žingsnis lazerinio pjovimo, štampavimo ir kombinuotų štampavimo-lazerio operacijų atveju. Jos gali tiekti lakštus tiesiai į mašiną iš padėklų stoties, kasečių sistemos ar sandėliavimo bokšto. Iškrovimo sistemos vėliau pašalina apdorotus lakštus, skeletus ar gatavas dalis, priklausomai nuo taikymo.Operacijoms su keliomis medžiagomis, storiais ir markėmis vertikalus sandėlis gali suteikti kur kas didesnę naudą. Jis centralizuoja atsargas, apsaugo lakštus nuo pažeidimų, sumažina užimamą grindų plotą ir padaro atsargas prieinamas prijungtai gamybos įrangai. Tinkamai integruotas sandėliavimas tampa aktyviu gamybos ištekliumi, o ne pasyvia lentynos vieta.
Svarbiausias klausimas — ciklo laikas. Krovimo sistema turi papildyti medžiagą pakankamai greitai, kad mašina nelauktų. Ji taip pat turi atitikti gamyboje naudojamus lakštų formatus, svorius, paviršiaus būkles ir apsaugines plėveles. Sistema, sukurta tik standartiniams anglinio plieno lakštams, gali netikti jautriam nerūdijančiam plienui, aliuminiui ar iš anksto apdorotai medžiagai.
Dalių pašalinimas, rūšiavimas ir buferizavimas
Apdirbus lakštą, vertė gali greitai prarasti, jei dalys susimaišo, sugadinamos arba laikomos nevaldomoje eilėje. Automatizuotos iškrovimo ir rūšiavimo sistemos gali atskirti komponentus pagal užsakymą, lenkimo programą, mazgą ar paskirties vietą. Tai pagerina atsekamumą ir sumažina rankinio rūšiavimo naštą aplink našią pjovimo įrangą.Ne kiekvienai operacijai reikalingas visiškai automatizuotas rūšiavimas. Mažesnės įvairovės aplinkose gali pakakti automatinio iškrovimo į nurodytus padėklus. Tačiau gamintojams, gaminantiems daug smulkių dalių keliems užsakymams, rūšiavimas ir buferizavimas gali pašalinti reikšmingą darbo jėgos priklausomybės ir gamybos klaidų šaltinį.
Svarbi ir buferio talpa. Jei dalys automatiškai keliauja iš pjovimo į buferį, o lenkimas jų negali priimti pertvarkos metu, sistemai reikia apibrėžtos laikymo strategijos. Automatizacija turėtų sugerti normalius svyravimus, o ne perkelti perkrovą iš vieno proceso į kitą.
Lenkimas, robotika ir tarpprocesinis perdavimas
Automatizuotos lenkimo celės sujungia hidraulines lankstymo preses arba skardos lankstymo mašinas su robotais, įrankių valdymu, padėklų tvarkymu ir dalių srauto kontrole. Jos ypač vertingos, kai dalių šeimos kartojasi, apimtys pateisina nestebimą veikimą arba kvalifikuotą lenkimo darbo jėgą sunku rasti.Kompromisas susijęs su lankstumu. Robotizuota celė gali būti labai produktyvi tinkamoms dalims, tačiau jai reikia aiškiai apibrėžtos griebtuvo prieigos, dalies geometrijos, sandėliavimo reikalavimų ir programos stabilumo. Labai kintančios dalys, dažni inžineriniai pakeitimai ar nevienodi ruošiniai gali reikšti kitokio lygio automatizacijos poreikį.
Tarpprocesinis perdavimas nusipelno tokio pat dėmesio. Gamykla netampa automatizuota vien todėl, kad atskiros mašinos turi krautuvus. Ryšys tarp pjovimo, gratų šalinimo, lenkimo ir surinkimo lemia, ar linija iš tikrųjų teka. Kai kuriose gamyklose šis ryšys yra fizinis — per konvejerius ar automatiškai valdomas transporto priemones. Kitose jis organizuojamas per pažymėtus padėklus, skaitmenines darbo instrukcijas ir programine įranga valdomą maršrutizavimą. Abu metodai gali veikti, jei atitinka reikiamą apimtį ir proceso discipliną.
Pradėkite nuo kliūties, ne nuo įrangos
Kapitalinių investicijų sprendimai dažnai prasideda nuo mašinos specifikacijos. Automatizacijos projektams jie turėtų prasidėti nuo gamybos tyrimo. Tikslas — nustatyti, kur darbas laukia, kodėl jis laukia ir kokia sąlyga turi pasikeisti, kad pagerėtų pralaidumas.Naudinga apžvalga turėtų apimti keturias sritis:
- Mašinų išnaudojimą, įskaitant krovimą, iškrovimą, derinimą ir prastovos laiką per pamainą.
- Medžiagų profilį, įskaitant lakštų dydžius, storio diapazoną, apdailą, atsargų apyvartą ir paklausos kintamumą.
- Dalių srautą, įskaitant partijų dydžius, maršrutizavimo sudėtingumą, rūšiavimo poreikius ir tolesnio etapo pajėgumą.
- Darbo jėgos ir aptarnavimo poreikius, įskaitant operatorių prieinamumą, šakinių krautuvų judėjimą, mokymą, priežiūrą ir atkūrimo procedūras.
Šie veiksniai lemia tinkamą automatizacijos lygį. Atskiras lazerio krautuvas gali išspręsti aiškią naktinės pamainos pajėgumo problemą. Sujungtas bokštas, lazeris ir iškrovimo stotis gali būti geresnė investicija, kai medžiagų keitimai dažni, o grindų plotas ribotas. Platesnė automatizuota linija gali būti pateisinama, kai kelios mašinos dalijasi atsargomis, o užsakymų apimtis palaiko integruotą srautą.
Investicijų pagrindime taip pat turėtų būti realistinės veiklos prielaidos. Nestebimas veikimas vertingas tik tada, kai medžiaga prieinama, programos paleistos, eksploatacinės medžiagos valdomos, dalis galima saugiai iškrauti, o sutrikus veikimui yra prieinama pagalba. Automatizacija didina pakartojamumą, bet taip pat reikalauja disciplinuotos proceso kontrolės.
Programinė įranga yra valdymo lygmuo
Fizinė įranga perkelia medžiagą. Programinė įranga nustato, kas turi judėti, kur tai turi keliauti ir kada tai turi būti prieinama. Be šio valdymo lygmens gamykla gali automatizuoti judėjimą, tačiau išlaikyti suskaidytą planavimą.Gamybos valdymo ir išdėstymo programinė įranga gali susieti užsakymus su medžiagų atsargomis, parinkti tinkamas atsargas, efektyviai grupuoti darbą ir perduoti prioritetus mašinoms bei sandėliavimo sistemoms. Tai sumažina rankinį duomenų įvedimą ir pagerina viso proceso matomumą. Tai taip pat palengvina vertinimą, ar gamykla efektyviai naudoja medžiagą, laikosi planuotų terminų ir paleidžia darbą tinkama tvarka.
Lakštinio metalo gamybai integraciją reikėtų vertinti praktiniu lygmeniu. Ar programinė įranga gali identifikuoti medžiagą pagal tipą, storį ir vietą? Ar ji gali užkirsti kelią netinkamo lakšto krovimui? Ar ji gali pranešti apie pabaigtus kiekius ir išimtis? Ar planuotojai mato, kas laukia kiekviename gamybos etape? Šios funkcijos turi tiesioginę operacinę vertę, nes sumažina neapibrėžtumą tiek operatoriams, tiek vadovams.
Integracija ir palaikymas lemia rezultatą
Įrangos įrengimas yra tik dalis automatizacijos projekto. Mechaninės sąsajos, elektros reikalavimai, saugos sistemos, medžiagų identifikavimas, programinės įrangos komunikacija, operatorių darbo eiga ir priežiūros pareigos turi būti apibrėžti dar prieš gamybos apimčių didinimą.Todėl sprendimo tiekėjas svarbus tiek pat, kiek ir įrangos pasirinkimas. Projektui, apimančiam aukščiausios klasės mašinas, automatizuotą sandėliavimą, robotiką ir programinę įrangą, reikia koordinuoto įrengimo, paleidimo, mokymo ir tolesnio aptarnavimo. Gamybos komandai reikia aiškių procedūrų įprastam darbui, medžiagų išimtims, avarinių situacijų valdymui ir įprastinei priežiūrai. Vadovybei reikia veiklos rodiklių, rodančių, ar sistema duoda laukiamą naudą.
Italijos mašinų gamintojų asociacija (Italian Machinery Association) šiuos projektus vertina kaip sujungtas gamybos sistemas, apimančias mašinų technologijas, sandėlio automatizavimą, programinę įrangą, įrengimą ir techninį palaikymą. Praktinė vertė slypi sprendime, sukurtame pagal tikrąjį kliento srautą, o ne rinkinyje tarpusavyje nesusijusios įrangos.
Prireikus kurkite automatizaciją etapais
Etapinis metodas gali būti pagrįstiausias komercinis ir techninis sprendimas. Gamintojas gali pirmiausia automatizuoti lazerio krovimą ir iškrovimą, tada pridėti medžiagų sandėliavimą, o vėliau, augant paklausai, prijungti tolesnį rūšiavimą ar lenkimo automatizaciją. Tai kontroliuoja riziką, kartu išsaugant kelią į didesnį pajėgumą.Svarbiausia — planuoti pirmąjį etapą jau turint omenyje būsimą išdėstymą. Palikite vietos plėtrai, pasirinkite suderinamą valdymo architektūrą ir venkite kurti tokį medžiagų srautą, kurio negalima išplėsti. Pigiausio atskiro sprendimo pirkimas gali brangiai kainuoti, jei jis blokuoja kitą atnaujinimą.
Gerai suprojektuota tvarkymo sistema turėtų palengvinti gamyklos veikimą pačią intensyviausią dieną, o ne vien atrodyti įspūdingiau įrengimo dieną. Kai medžiaga pasiekia kiekvieną mašiną tinkamos būklės, tinkamu laiku ir su tinkama skaitmenine instrukcija, gamybos komandos gali sutelkti dėmesį į produkciją, kokybę ir pristatymo įsipareigojimus.


